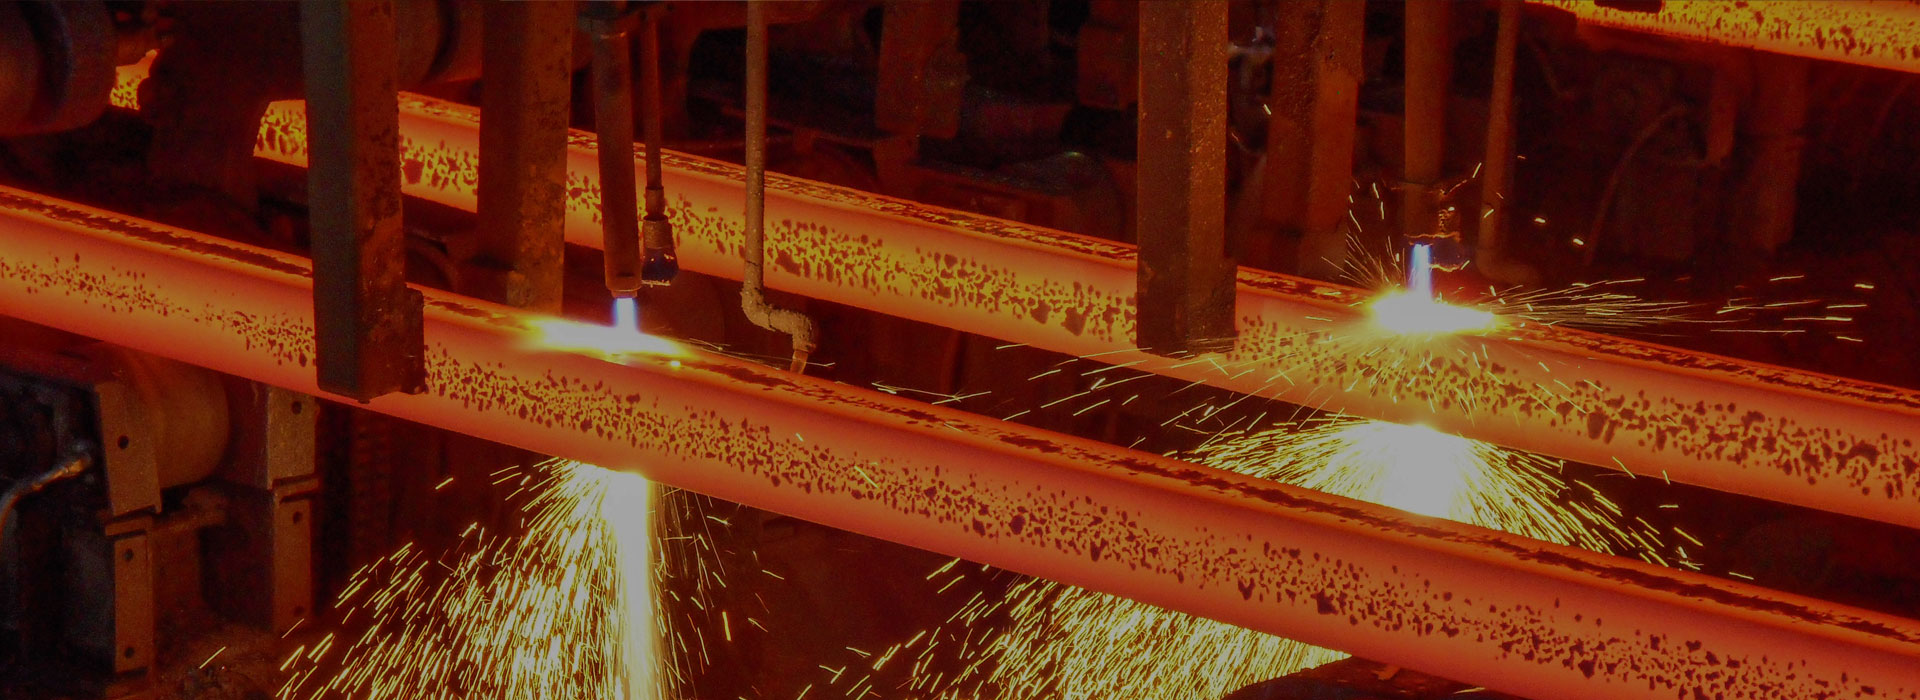
Inline-inspektion sælges ofte som en måde at fange fejl hurtigere. På en rigtig præcisionsjernstøbelinje ændrer dens større værdi sig, når der træffes beslutninger. Jeg har arbejdet med jernstøbeproduktion hos Ningbo Supreme Machinery Co., Ltd siden de dage, hvor gråt jern og duktilt støbejern hovedsageligt blev inspiceret med øje, tap og skydelære. Skiftet til automatiserede linjer og inline-inspektion har ikke fjernet behovet for erfaring. Det har flyttet den oplevelse opstrøms - til smeltning, hældning, afkøling og endda bearbejdning. Denne artikel ser på, hvordan inline-inspektion faktisk ændrer præcisionsjernstøbningskvalitetskontrol, hvilke teknologier der betaler sig, og hvor de stadig kommer til kort.
Inline-inspektion er ikke kun røntgen: Hvad vi faktisk bruger på jernstøbelinjer
Når kunder hører, at vi bruger inline-inspektion til præcisionsstøbning af jern, antager mange, at vi taler om røntgen af alle dele. Det er ikke realistisk. Røntgen er nyttigt, men det er langsomt, dyrt og ofte overdrevent for et gråt jernpumpehus eller et duktilt jernventilhus. Det, der rent faktisk fungerer på en produktionslinje, er en lagdelt tilgang: termisk analyse ved ovnen, infrarød overvågning ved hældestationen, maskinsyn efter rengøring og målrettet røntgen- eller ultralydstest for kritiske partier.
Hos Ningbo Supreme Machinery Co., Ltd, har vi produceret jern casgrayntig,duktiljernsstøbning, ogpræcision investeringsstøbningi mere end 25 år. Virksomheden startede i 1990 med støbegods i jern og rustfrit stål, og tilføjede derefter en stålstøbelinje efter 2000. I løbet af den tid er vores produktionslinjer flyttet fra manuelt arbejde til automatiske maskiner. Den ene lektion, der gentages, er enkel:inline-inspektion virker kun, når den er knyttet til en procesbeslutning.Hvis dataene ikke ændrer den næste varme, den næste form eller den næste bearbejdningsopsætning, er det blot registrering.
Omkostningsargumentet: Hvorfor en afvist casting kun er det synlige tab
Når en præcisionsstøbning af jern afvises ved slutsynet, er det synlige tab selve støbningen. Det usynlige tab er normalt større. Du har allerede forbrugt smelteenergi, støbesand, arbejdskraft, bearbejdningsgodtgørelse og nogle gange en kundeleveringsslot. For en hydraulisk manifold af duktilt jern fremstillet efter ASTM A536 65-45-12 kan en krympningsdefekt fundet efter bearbejdning betyde en kasseret del, der allerede har 2-3 mm materiale fjernet fra kritiske flader. Det er ikke kun et tab af casting. Det er et tab af bearbejdningskapacitet.
Det er derfor, jeg foretrækker at bedømme inline-inspektion efter, hvor tidligt den kan gribe ind. En termisk analyseaflæsning, der markerer en lav restmagnesiumtrend før hældning, kan redde en hel slev. Et infrarødt kamera, der fanger en hældetemperatur under 1380°C, kan forhindre kolde lukker i tyndvæggede gråjernsstøbegods. En maskinsynsstation efter skudsprængning kan fange en overfladerevne, før delen når bearbejdningscentret. Ingen af disse erstatter slutinspektion. De reducerer antallet af defekter, der nogensinde når den endelige inspektion.
Matchende inspektionsteknologi til gråjern, duktilt jern og investeringsstøbning
Ikke enhver inline-inspektionsteknologi passer til enhver jernstøbeproces. Tabellen nedenfor er den praktiske sammenligning, jeg bruger, når jeg konfigurerer en linje. Det er ikke en teoretisk placering. Det afspejler, hvad vi har set arbejde på rigtige produktionsgulve.
| Teknologi | Bedste pasform | Typisk detektionshastighed | Hovedfejl fanget | Begrænsning af jernstøbning |
|---|---|---|---|---|
| Termisk analyse | Smelte- og nodulariseringskontrol | 30–90 sekunder pr. heat | Kulstofækvivalent drift, nodularitetsfading, chill-tendens | Indirekte måling; skal kalibreres med metallografi |
| Infrarød termisk billeddannelse | Hældetemperatur og formfyldning | Realtid under hældning | Kolde lukker, fejlløb, hældetemperaturafvigelse | Kun sigtelinje; placering af røg og slev kan forstyrre |
| Maskinsyn | Overfladeinspektion efter rengøring | 1-5 sekunder pr. del | Revner, grater, kolde lukker, manglende materiale, sand indeslutning | Kan ikke se interne defekter; belysning og delorientering har betydning |
| Røntgen i realtid | Sikkerhedskritiske støbegods af duktilt jern og stål | 10–60 sekunder pr. del | Krympeporøsitet, indre revner, indeslutninger | høje omkostninger; langsommere linjehastighed; krav til strålingssikkerhed |
| Ultralydstest | Tungt sektion af duktilt jern og stål støbegods | 2-10 sekunder pr. punkt | Indvendige hulrum, revner, nodularitetsvariation i tykke sektioner | Kræver kobling; komplekse geometrier er vanskelige |
For støbegods af gråt jern, såsom hydrauliske ventilhuse og maskinværktøjskomponenter, giver maskinsyn og infrarød hældningsovervågning normalt det bedste udbytte. Gråtjerns flagegrafit giver det god dæmpning og termisk ledningsevne, men det betyder også, at overfladefejl er almindelige nok til at retfærdiggøre automatisk visuel inspektion. For duktilt støbejern betyder termisk analyse og målrettet røntgen mere, fordi nodularitet og indre soliditet direkte påvirker forlængelse og udmattelseslevetid. For præcisionsinvesteringsstøbning skifter prioritet til voksmønsterdimensioner og skalintegritet, hvor laserscanning og procesdatalogning ofte betyder mere end inline-radiografi.
Hvordan Inline Inspection forbindes til bearbejdning og montering
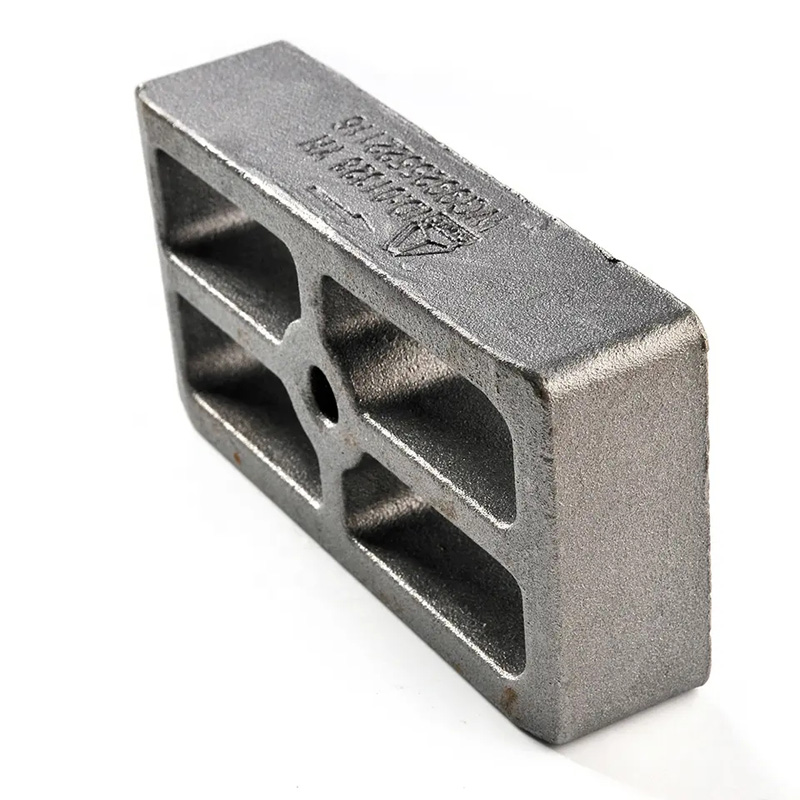
En ting, jeg har lært af mange års produktion af støbegods hos Ningbo Supreme Machinery Co., Ltd. er, at kvalitetskontrol ikke kan stoppe ved støberiets dør. En præcisionsstøbning af jern, der består dimensionsinspektionen, kan stadig svigte på bearbejdningscentret, hvis støbningens hårdhed eller mikrostruktur varierer. F.eks. kan gråt jern med køling måle inden for tolerance, men ødelægge hårdmetalværktøj. Duktilt jern med lav nodularitet kan nemt bearbejdes, men fejler en tryktest.
Det er her inline-inspektionsdata bliver værdifulde ud over støberiet. Når vi registrerer termiske analyseresultater, hældetemperaturer og køledata efter batch, kan vi korrelere dem med bearbejdningsydelse. Hvis en kunde rapporterer støj eller for stort værktøjsslitage på et bestemt parti af gråt jernstøbegods, kan vi spore tilbage til kulstofækvivalenten og afkølingshastigheden. Hvis et duktilt støbejern ikke består en lækagetest efter bearbejdning, kan vi gennemgå tendensen til magnesiumrest og nodularitet. Den sporbarhed er ikke glamourøs, men det er det, der gør kvalitetskontrol til proceskontrol.
For kunder, der modtager både støbegods og færdigbearbejdede dele fra os, reducerer denne sammenkobling skylden. I stedet for at diskutere, om fejlen kom fra støbning eller bearbejdning, kan vi se på dataene sammen.
Et praktisk konfigurationseksempel for duktilt jern hydrauliske manifolder
Lad mig give et konkret eksempel. Antag, at vi kører en hydraulisk manifold af duktilt jern med en vægtykkelse på 8-12 mm, materiale ASTM A536 65-45-12, og en bearbejdningsgodkendelse på 2,5 mm på kritiske flader. Kunden kræver en tryktæthedstest efter bearbejdning og en nodularitet på mindst 85 %.
På smeltesiden ville vi bruge optisk emissionsspektrometri til kemi og termisk analyse for kulstofækvivalent og nodularitetstrend. Målvinduet er C 3,5–3,7 %, Si 2,2–2,5 %, Mg 0,04–0,06 %. På hældesiden overvåger infrarød termisk billedbehandling hældetemperaturen og holder den mellem 1390°C og 1420°C. Efter rengøring kontrollerer maskinsynet for overfladerevner og kolde lukker. For kritiske batcher kontrollerer realtids røntgen- eller ultralydstest intern krympning i den tykke sektion omkring porten.
Denne konfiguration inspicerer ikke alle dele med røntgen. Den bruger den rigtige teknologi på det rigtige tidspunkt. Resultatet er færre overraskelser ved bearbejdning og en mere stabil tryktestgennemgang. Efter min erfaring betyder den kombination mere end at købe den dyreste inspektionsmaskine på markedet.
Hvad jeg ville tjekke, før jeg køber et inline-inspektionssystem
Hvis du vurderer inline-inspektion for præcisionsstøbning af jern, vil jeg stille fire spørgsmål, før jeg kigger på udstyrsbrochurer. For det første, hvilken defekt forsøger du at forhindre, og på hvilket procestrin opstår den? For det andet, hvad vil du gøre med dataene – vil de ændre et sætpunkt, stoppe en hældning eller justere en bearbejdningsforskydning? For det tredje, hvad er omkostningerne ved en savnet defekt kontra omkostningerne ved inspektionssystemet? For det fjerde, hvem skal vedligeholde og kalibrere systemet efter installationen?
Hos Ningbo Supreme Machinery Co., Ltd. har vores produktion udviklet sig fra manuelt arbejde til automatisk maskineri, fordi automatisering løser konsistensproblemer, som manuelt arbejde ikke kan. Men automatisering uden procesfeedback er blot hurtigere variation. Inline-inspektion er feedback-sløjfen, der gør automatisering nyttig til præcisionskontrol af jernstøbning.
Ofte stillede spørgsmål
Erstatter inline-inspektion slutinspektion for støbegods?
Nej. Inline-inspektion reducerer antallet af defekter, der når slutinspektion, men slutinspektion er stadig nødvendig for batchprøveudtagning og kundespecifikke acceptkriterier. For sikkerhedskritiske duktilt støbegods er den endelige dimensions- og trykprøvning fortsat obligatorisk.
Hvilken inline-inspektionsteknologi er mest omkostningseffektiv til støbning af gråt jern?
For de fleste gråjernsstøbelinjer giver maskinsyn efter rengøring og infrarød hældetemperaturovervågning den hurtigste tilbagebetaling. De fanger overfladefejl og kolde lukker uden at bremse linjen væsentligt. Termisk analyse er også vigtig, men det er et smeltekontrolværktøj snarere end et delinspektionsværktøj.
Kan inline-inspektion detektere nodularitetsproblemer i duktilt jern før hældning?
Det kan indikere en tendens, men det giver ikke et endeligt nodularitetstal i realtid. Termisk analyse kombineret med hurtig metallografi kan vise, om magnesiumrest- og kølekurven ligger inden for det forventede vindue. Er trenden uden for vinduet, kan støberiet justere behandlings- eller hælderækkefølgen.
Hvordan understøtter Ningbo Supreme Machinery Co., Ltd inline-inspektion for investeringsstøbning?
Til præcisionsinvesteringsstøbning fokuserer vi på voksmønsterets dimensionsstabilitet, skaltykkelse og hældetemperaturregistreringer. Laserscanning og procesdatalogning er ofte mere nyttige end inline røntgen til disse støbninger. Vi konfigurerer inspektionstilgangen baseret på legerings-, geometri- og kundeacceptstandarden.
Hvilke standarder refereres almindeligvis til inspektion af jernstøbning?
Fælles referencer omfatter ASTM A48 for gråt jern, ASTM A536 for duktilt jern, ISO 1083 for sfæroidal grafit støbejern, ISO 8062 for dimensionelle tolerancer og ASTM E446 eller E186 for radiografisk undersøgelse. Den gældende standard afhænger af materialet og anvendelsen.
Hvis du vurderer inline-inspektion for et præcisionsjernstøbeprojekt, eller ønsker at diskutere kvalitetskontrol af gråjern, duktilt jern eller investeringsstøbning, kan du kontakteNingbo Supreme Machinery Co., Ltddirekte. Del din materialekvalitet, kritiske dimensioner og defekter, og vi kan hjælpe med at definere en praktisk inspektionskonfiguration for din produktionslinje.